


Заваряването с флюсова тел MIG (с метален инертен газ) е високоефективен и широко използван заваръчен процес, предпочитан поради способността си да произвежда висококачествени заварки в различни индустриални приложения. Въпреки това, едно от предизвикателствата, свързани с този процес, е генерирането на шлака. Като доставчик на флюсова тел за MIG разбирам важността на ефективното решаване на този проблем, за да гарантираме гладки заваръчни операции и задоволителни резултати за нашите клиенти. В този блог ще споделя някои практически методи за справяне със шлаката, получена по време на заваряване с флюсова тел MIG.
Разбиране на природата на шлаката при заваряване с флюсова тел MIG
Преди да се задълбочим в решенията, от решаващо значение е да разберем какво представлява шлаката и защо се образува по време на заваряване с флюсова тел MIG. Шлаката е страничен продукт от процеса на заваряване. Когато потокът в телта за поток MIG се стопи, той реагира с примесите в основния метал и околната атмосфера. Тази реакция образува слой от шлака върху повърхността на заваръчния шев. Шлаката служи за няколко цели, като защита на заваръчния шев от окисляване, намаляване на пръскането и подобряване на формата и качеството на заваръчния шев. Въпреки това, ако не се управлява правилно, това също може да причини проблеми.
Проблеми, причинени от неправилна обработка на шлаката
Ако шлаката не бъде отстранена правилно, това може да доведе до няколко проблема. Първо, това може да повлияе на външния вид на заваръчния шев. Дебел или неравномерен слой шлака може да направи заварката да изглежда груба и непрофесионална. Второ, това може да компрометира целостта на заваръчния шев. Уловената шлака между заваръчните слоеве може да създаде слаби точки, намалявайки здравината и издръжливостта на съединението. Освен това, в някои приложения, където заваръчният шев трябва да бъде боядисан или покрит по-късно, наличието на шлака може да попречи на правилното залепване на покритието, което води до преждевременна корозия.
Методи за справяне със шлаката
1. Избор на правилното заваръчно оборудване
Изборът на заваръчно оборудване играе важна роля при управлението на шлаката. Висококачествените заваръчни машини могат да осигурят по-стабилни дъги и по-добър контрол върху процеса на заваряване, което от своя страна може да намали количеството произведена шлака. Например, наИнверторен заваръчен апарат MIG - 250е проектиран с модерна технология, за да осигури последователен и ефективен процес на заваряване. Той предлага прецизен контрол върху параметри като напрежение и ток, което помага за минимизиране на образуването на шлака. По същия начин,Многофункционална машина за MIG заваряванеосигурява множество режими на заваряване, което позволява на заварчиците да регулират процеса според специфичните изисквания на работата, като по този начин оптимизират производството на шлака.
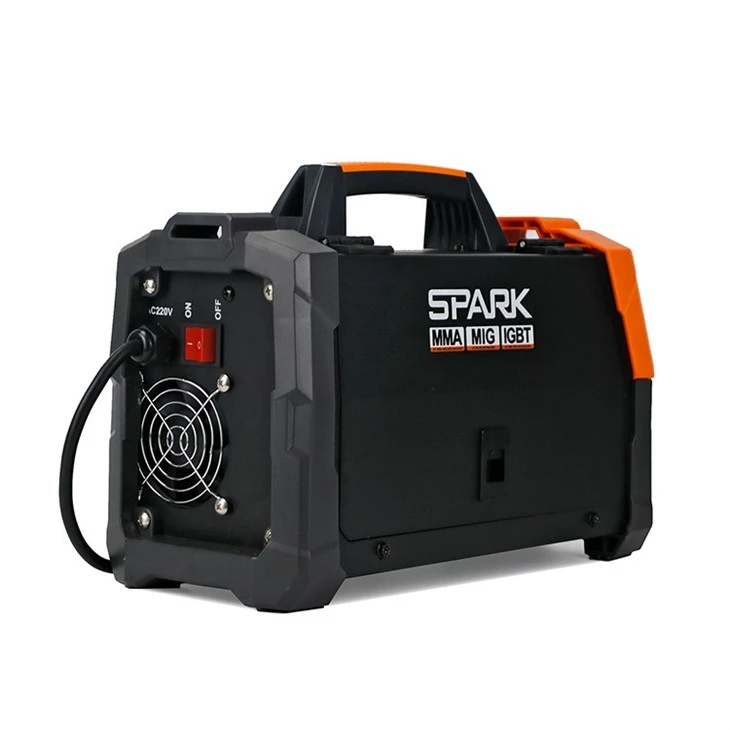

2. Избор на подходяща тел за поток MIG
Като доставчик на тел за MIG флюс знам, че различните видове тел за MIG флюс произвеждат различно количество и качество шлака. При избора на флюсова тел за MIG трябва да се имат предвид фактори като основния метал, позицията на заваряване и желаното качество на заварката. Например, някои флюсови проводници са формулирани да произвеждат по-малко шлака, което е идеално за приложения, при които отстраняването на шлаката е трудно или отнема време. НашитеMIG флюс телсе предлага в различни формулировки, за да отговори на разнообразните нужди на нашите клиенти. Избирайки правилната тел, заварчиците могат значително да намалят количеството шлака, генерирано по време на процеса на заваряване.
3. Правилни техники за заваряване
Начинът, по който заварчикът извършва заваръчната операция, също оказва голямо влияние върху управлението на шлаката. Ето някои ключови техники:
- Ъгъл на заваръчния пистолет: Поддържането на правилния ъгъл на заваръчния пистолет е от решаващо значение. Правилният ъгъл помага при насочването на потока от стопен метал и шлака. Обикновено се препоръчва ъгъл на съпротивление от 10 - 15 градуса за заваряване с флюсова тел MIG. Този ъгъл позволява на шлаката да тече зад заваръчната вана, което улеснява отстраняването й по-късно.
- Скорост на пътуване: Скоростта на движение на заваръчния пистолет влияе върху дебелината и разпределението на шлаката. Прекалено бавната скорост на движение може да доведе до дебел слой шлака, докато твърде бързата скорост може да причини непълно топене и неравномерно образуване на шлака. Заварчиците трябва да намерят оптималната скорост на движение въз основа на вида на основния метал, диаметъра на телта и заваръчния ток.
- Техника на тъкане: В някои случаи използването на техника на тъкане може да помогне за по-равномерното разпръскване на шлаката. Това е особено полезно при заваряване на по-широки фуги. Чрез контролирано движение на заваръчния пистолет шлаката може да се разпредели върху по-голяма площ, което улеснява отстраняването ѝ.
4. Отстраняване на шлака след заваряване
След като заваряването приключи, шлаката трябва да се отстрани. Има няколко метода за отстраняване на шлаката:
- Чук за нарязване: Чукът за къртене е обичаен инструмент за отстраняване на шлака. Използва се за разбиване на шлаковия слой чрез удар с чука. Трябва обаче да се внимава да не се повреди заваръчната повърхност.
- Телена четка: Може да се използва телена четка за почистване на останалите частици шлака след стърготини. Той е ефективен при отстраняване на свободна шлака и също така помага при подготовката на заваръчната повърхност за по-нататъшна обработка, като боядисване или нанасяне на покритие.
- Смилане: За по-упорита шлака или когато се изисква гладка повърхност, може да се използва шлайфане. Шлифоването обаче трябва да се извършва внимателно, за да се избегне прекомерно шлайфане и повреда на заваръчния шев.
Редовна поддръжка и контрол на качеството
За да се осигури ефективно управление на шлаката в дългосрочен план, редовната поддръжка на заваръчното оборудване и контролът на качеството на заваръчния процес са от съществено значение. Заваръчните машини трябва да се обслужват редовно, за да се гарантира правилното им функциониране. Това включва проверка на захранването, почистване на контактните накрайници и подмяна на износени части. Трябва да се прилагат мерки за контрол на качеството, за да се наблюдава качеството на заваръчния шев и отстраняването на шлаката. Това може да включва визуална проверка, безразрушителен тест и измерване на дебелината на останалата шлака.
Заключение
Справянето със шлаката, получена по време на заваряване с флюсова тел MIG, е многостранна задача, която изисква комбинация от правилно оборудване, подходящи материали за заваряване, подходящи техники и ефективни методи за отстраняване след заваряване. Като доставчик на флюсова тел за MIG, аз се ангажирам да предоставям на нашите клиенти висококачествени продукти и техническа поддръжка, за да им помогна да преодолеят предизвикателствата, свързани с управлението на шлаката. Ако се интересувате да научите повече за нашитеMIG флюс телили се нуждаете от съвет относно управлението на шлаката във вашите заваръчни операции, моля не се колебайте да се свържете с нас за доставка и допълнително обсъждане.
Референции
- AWS Наръчник по заваряване, Американско дружество по заваряване
- Заваръчна металургия и заваряемост на неръждаеми стомани, John C. Lippold и David J. Kotecki
- Модерна технология за заваряване, Лари Джефъс